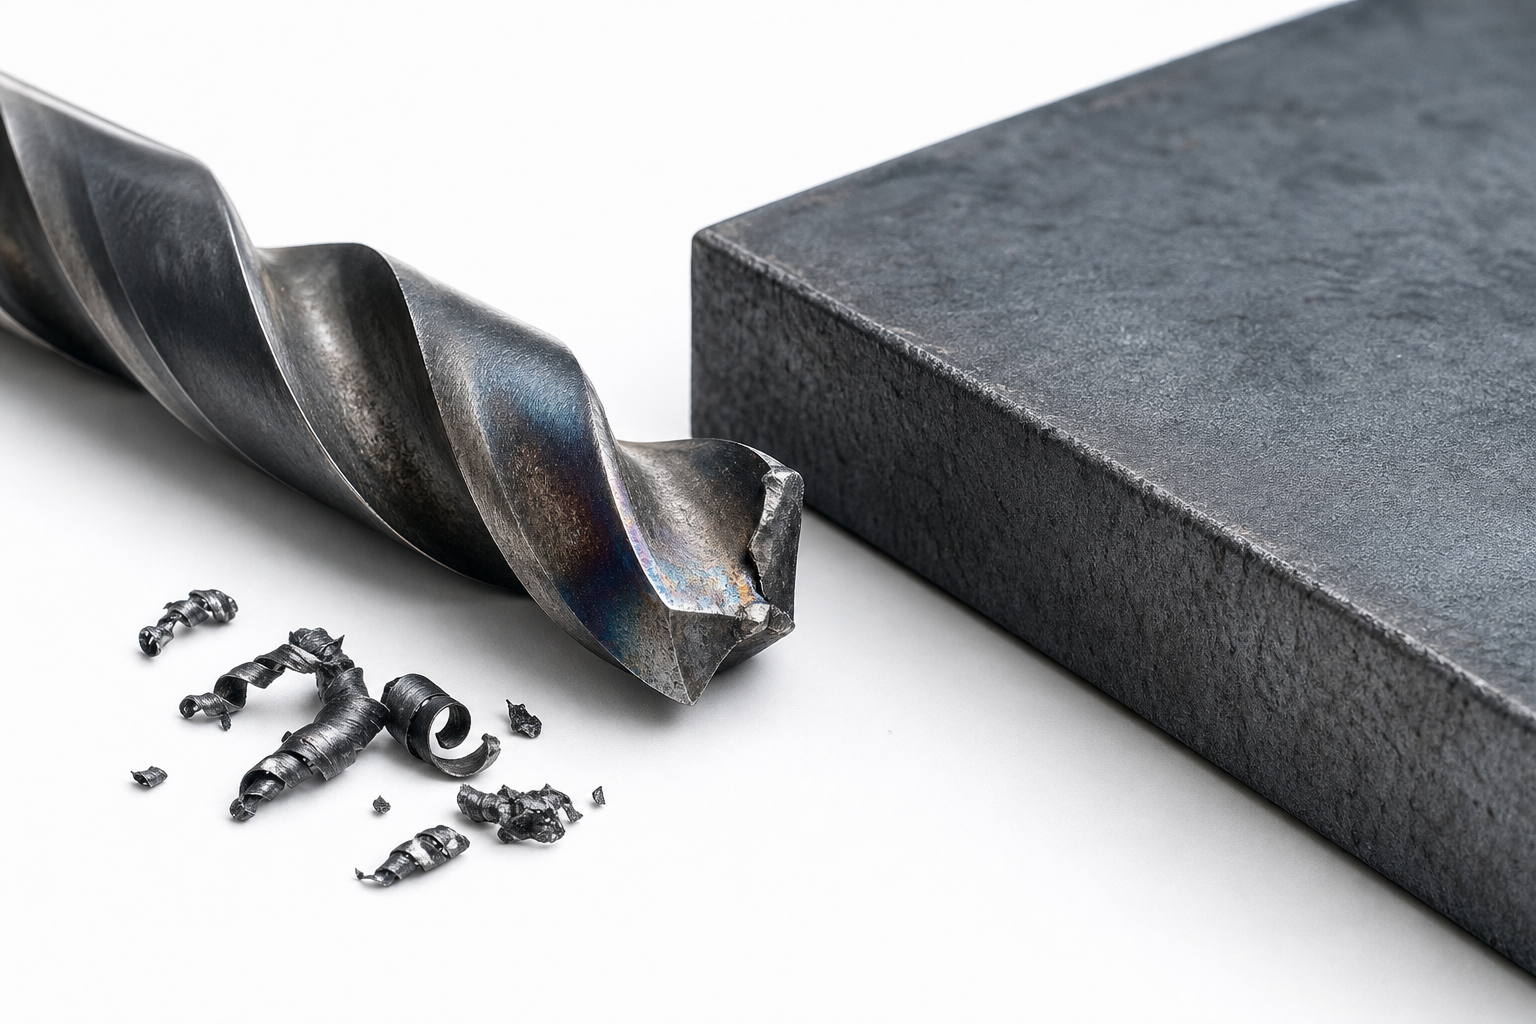
Ein HSS-Bohrer, der in Baustahl locker hundert Löcher schafft, ist bei den härteren Panzerstahl-Güten manchmal nach dem ersten Loch stumpf. Das ist kein Qualitätsproblem des Werkzeugs. Es ist die Konsequenz einer Annahme, die in der Baustahl-Zerspanung richtig ist und bei Panzerstahl falsch wird: dass sich Schnittwerte grob über Werkstoffgruppen übertragen lassen.
Warum die Härte die Zerspanbarkeit dominiert
Panzerstahl ist nicht einfach „härterer Baustahl". Die Wärmebehandlung, die ihm seine ballistische Leistung gibt, verändert auch sein Zerspanungsverhalten grundlegend. Mit steigender Härteklasse sinkt die zulässige Schnittgeschwindigkeit deutlich – bei den hochharten Güten liegt sie oft nur noch bei einem Bruchteil dessen, was für Baustahl üblich ist. Wer die Maschine nach Erfahrungswerten aus dem Baustahlbereich einstellt, überlastet die Schneide, bevor der Span überhaupt richtig läuft.
Das betrifft nicht nur Bohren. Beim Fräsen, Drehen und Gewindeschneiden gilt derselbe Grundsatz: Je höher die Härteklasse, desto konservativer müssen Schnittgeschwindigkeit und Vorschub gewählt werden – und ab einer bestimmten Härte wird HSS als Schneidstoff komplett unwirtschaftlich. Hartmetall übernimmt, aber auch das mit deutlich reduzierten Werten gegenüber dem, was in Baustahl üblich ist.
Drei Stellen, an denen Betriebe unnötig Werkzeug verbrennen
Erstens: die Drehzahl wird nach Erfahrung eingestellt, nicht nach Güte. Ein erfahrener Zerspaner „hört", wann eine Maschine zu schnell läuft – bei Baustahl. Bei Panzerstahl trügt dieses Gehör, weil die kritische Grenze viel früher liegt, als das Geräusch vermuten lässt.
Zweitens: der Vorschub bleibt konstant, obwohl die Bohrtiefe zunimmt. Gerade bei tiefen Bohrungen steigt die Reibung und damit die Wärme im Bohrloch überproportional. Ohne Anpassung von Vorschub und Kühlung wird genau dort der Verschleiß am größten, wo er am teuersten ist – am tief sitzenden Werkzeug, das sich nur mit Aufwand wechseln lässt.
Drittens: die Maschine wird nicht auf Steifigkeit geprüft, sondern nur auf Leistung. Panzerstahl verzeiht Schwingungen schlechter als Baustahl. Eine Maschine, die bei Baustahl noch sauber arbeitet, kann bei Panzerstahl durch Vibration die Standzeit drastisch verkürzen, ohne dass die Ursache auf den ersten Blick erkennbar ist.
Die Rechnung, die selten gemacht wird
Ein verschlissener Bohrer kostet nicht nur den Bohrer. Er kostet den Maschinenstillstand beim Wechsel, die Ausschussteile bis zur Erkennung des Verschleißes, und im schlechtesten Fall ein beschädigtes Bauteil kurz vor der Fertigstellung. Betriebe, die ihre Schnittwerte für Panzerstahl einmal systematisch dokumentieren – je Härteklasse, nicht pauschal – sparen diese Kosten nicht durch teurere Werkzeuge, sondern durch die richtigen Einstellungen für die richtige Güte.
Das ist kein Argument gegen eigene Erfahrung. Es ist ein Argument dafür, die Erfahrung aus dem Baustahl nicht unbesehen auf einen Werkstoff zu übertragen, der sich beim Zerspanen anders verhält als beim bloßen Anblick vermuten lässt.
Richtwerte zur Orientierung, ohne Gewähr. Verbindlich sind Normtexte, Herstellerangaben und die eigene Erprobung.